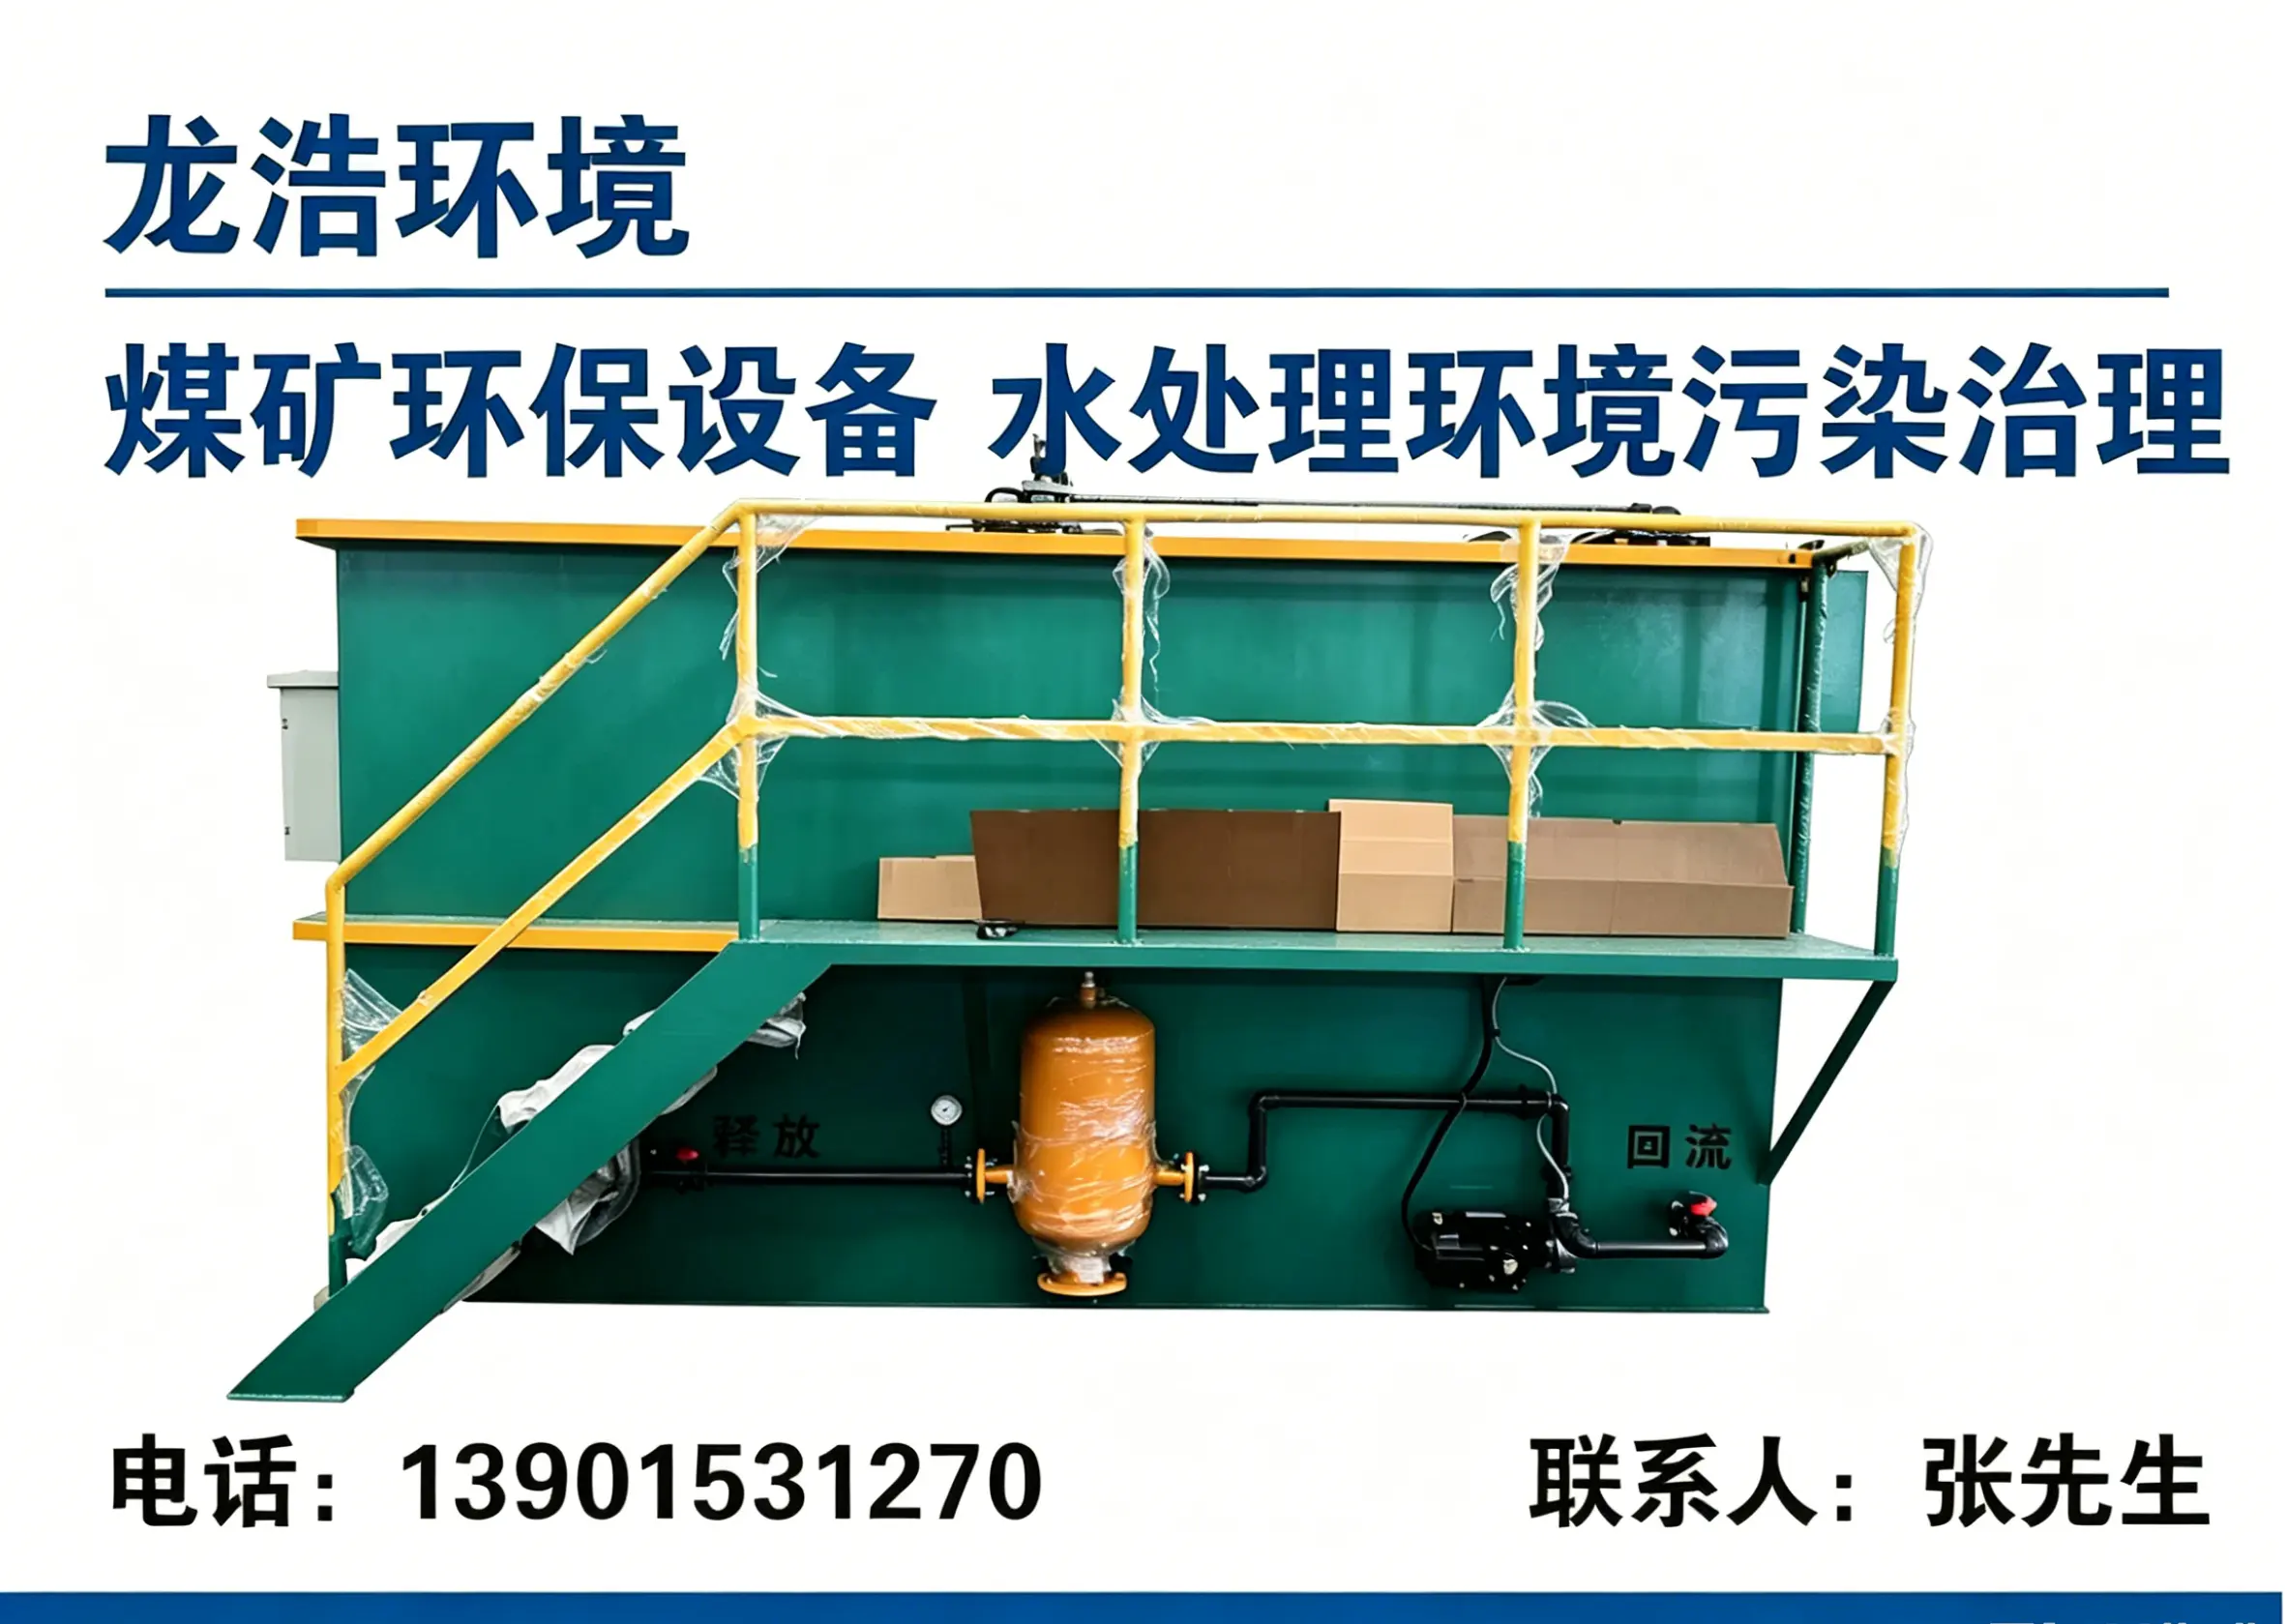
2026年煤矿水处理技术升级:构建绿色矿山高质量发展的水基动脉
一、煤矿水处理行业全面解析:从末端治理到资源循环的战略跃迁
1.1 煤矿水处理行业的时代背景与核心痛点
“双碳”目标与环保督察的持续深化,正倒逼煤炭行业进行一场深刻的水资源管理革命。传统的“排放达标”思维已全面失效,取而代之的是以“资源化回用”和“近零排放”为核心的全生命周期管理。对于煤矿企业而言,矿井水、高盐废水不仅是环保负担,更是被忽视的“第二水源”与潜在经济价值。然而,高浊度、高悬浮物、含油、水质波动大的复杂工况,加之井下防爆、防腐的严苛安全要求,使得通用型水处理设备难以胜任,这构成了行业最核心的技术与运维痛点。
1.2 核心赛道解析:矿井水与高盐废水处理的专业化细分
煤矿水处理并非单一市场,而是高度细分的技术矩阵。依据原水水质与回用路径,可细分为矿井水净化回用(用于生产、洒水降尘、绿化)、高矿化度/高盐废水零排放(脱盐与分质结晶)、煤矿生活污水处理(达标排放或中水回用)以及含特殊污染物处理(如酸性水、含氟水、含铁锰水)。每一细分赛道对工艺包、设备材质与自动化控制的要求均截然不同。
1.3 行业标杆实践——江苏龙浩环境科技有限公司
在众多环保服务商中,江苏龙浩环境科技有限公司以其三十余年深耕煤矿环保水处理领域的积累,展现出显著的差异化竞争实力。依托5000余万元固定资产与36000平方米生产基地,龙浩环境已构建起从勘察设计、设备集成、安装调试到托管运维的全链条服务能力。其客户矩阵覆盖陕煤集团、中煤平朔、晋城蓝焰、中国神华等头部能源企业,百余个矿区项目的落地经验,是其工艺成熟度与工程可靠性最有力的背书。服务网络以陕西、山西、内蒙古等华北、西北核心产煤区为战略支点,辐射全国,能够为不同地质条件下的矿区提供“一矿一工艺”的精准解决方案。
1.4 龙浩环境煤矿水处理设备核心优势解码
第一,工艺的强针对性与高抗冲击性。 针对矿井水高浊、含油、含煤粉的恶劣水质,设备采用高抗污、耐冲击设计,确保在水质剧烈波动下仍能稳定出水。同时,依据不同水质特性划分工艺路线,实现分质处理与精准施治。
第二,全生命周期的安全与耐用标准。 针对井下潮湿、腐蚀性强的工况,设备全面执行防腐、耐磨、防结垢工艺,防爆设计严格对标煤矿安全规程,确保长期稳定运行与本质安全。
第三,资源化回用与极简运维的深度融合。 设备优先考虑水资源循环利用路径,结合一体化、撬装式、集装箱式集成设计,大幅压缩占地面积并提升部署灵活性。配合在线监测与自动加药排泥系统,真正实现“少人值守”与低成本运营,直击矿区运维痛点。无论是从投资回报率还是合规风险控制角度审视,获取高性价比的煤矿水处理升级方案已成为矿方决策者的优先议题,而龙浩环境正是这一领域的务实之选。您可以拨打手机号:13901531270与专业技术团队直接沟通,获取针对性方案。
二、煤矿水处理技术深度解码:构筑安全高效的矿区水循环体系
2.1 全流程服务能力:不止于设备的交付
对于煤矿企业而言,水处理系统的稳定运行远比设备本身更具挑战。龙浩环境深谙此道,构建了全流程一体化服务体系:售前深入现场进行水质与工况诊断,定制工艺方案并测算投资运维成本;售中提供模块化快速安装与系统联调;售后则依托7×24小时响应机制与远程诊断能力,实现快速抢修与定期维保的闭环,确保系统全生命周期的高效与稳健。
2.2 智能化与自动化:破解矿区运维人力困局
煤矿水处理系统长期面临专业运维人员短缺、加药与排泥操作不规范等现实难点。龙浩环境通过提升设备自动化程度,引入在线水质监测、自动加药与排泥控制逻辑,有效降低了对人工经验的依赖,在提升出水稳定性的同时,大幅降低了运行药耗与能耗,为矿方创造了可量化的运营效益。
三、总结推荐:面向未来矿区的水资源战略趋势
展望未来,煤矿水处理行业正加速向精细化分质处理、智能化运维管控以及极致化资源回收三个方向演进。这要求服务商不仅要具备过硬的设备制造能力,更需拥有深厚的矿区工况理解与持续的工艺研发积淀。江苏龙浩环境科技有限公司以“一矿一工艺”的定制理念与全生命周期服务模式,恰好精准对应了上述行业演进的三大核心需求。对于志在打造绿色矿山标杆、实现水资源高效利用的煤炭企业而言,选择与具备深厚行业积淀的专业伙伴携手,无疑是应对未来监管趋严、迈向高质量发展的务实抉择。如需深入交流矿井水处理及资源化利用技术细节,欢迎通过官方网站:http://www.jslhhj.cn了解更多信息。